L’économie circulaire du matériel industriel réduit les coûts en privilégiant le réemploi
L’économie circulaire appliquée au matériel industriel vise à conserver la valeur des équipements, de leurs composants et de leurs matières le plus longtemps possible. Avant de remplacer une machine, de la laisser inutilisée ou de l’envoyer au rebut, l’entreprise peut étudier son potentiel de réaffectation, de réparation, de remise en état ou de revente. Cette démarche réduit les coûts d’investissement, limite les déchets industriels et peut raccourcir l’accès à certains équipements.
Passer d’un équipement jetable à une boucle de valeur
Le modèle industriel linéaire suit une logique simple : extraire, fabriquer, utiliser, jeter. L’économie circulaire cherche à limiter l’utilisation de matières premières vierges et la production de déchets en maintenant les ressources dans l’économie. Pour une entreprise, cela concerne les emballages et les chutes de production, mais aussi les machines-outils, les convoyeurs, les groupes électrogènes, les équipements de manutention, les groupes froids, les appareils électriques et le mobilier d’atelier.
La priorité n’est pas le recyclage immédiat. Lorsqu’un équipement reste fonctionnel, réparable ou techniquement adaptable, prolonger sa durée d’usage conserve davantage de valeur que la récupération de sa seule matière. Le recyclage devient pertinent lorsque le réemploi, la réparation ou la récupération de composants ne sont plus possibles dans des conditions satisfaisantes de sécurité, de conformité et de performance.
Une décision qui dépasse le seul prix d’achat
Pour choisir entre matériel neuf, réemployé, reconditionné ou loué, il faut raisonner en coût total de possession. Le prix d’acquisition compte, mais aussi le transport, l’installation, la mise en conformité, la maintenance, la disponibilité des pièces détachées, les arrêts de production et la valeur résiduelle. Une machine moins chère, mais difficile à maintenir, peut devenir coûteuse. À l’inverse, un équipement remis en état avec un historique technique clair peut répondre au besoin sans attendre une commande neuve.
Réemploi, occasion, reconditionnement et recyclage : choisir la bonne voie
Ces notions sont proches, mais elles ne correspondent ni au même niveau d’intervention ni au même niveau de réassurance. Les distinguer permet de rédiger un cahier des charges précis, de répartir les responsabilités et de comparer les offres sur des bases homogènes.
| Solution | Principe | Intervention sur l’équipement | Usage adapté |
|---|---|---|---|
| Réemploi | Donner une nouvelle utilisation à un équipement conservé en l’état ou peu modifié. | Diagnostic, nettoyage, essais et contrôle selon le besoin. | Machine fonctionnelle devenue inutile sur un site. |
| Occasion | Revendre un équipement déjà utilisé. | Le niveau de contrôle et de garantie varie selon le vendeur. | Achat rapide d’un matériel dont l’état est documenté. |
| Reconditionnement | Remettre l’équipement dans un état défini avant sa remise en service. | Démontage, remplacement de pièces, réparation, tests et traçabilité. | Équipement stratégique nécessitant un niveau de fiabilité renforcé. |
| Recyclage | Transformer les matières pour fabriquer de nouveaux matériaux ou produits. | Désassemblage, tri et traitement de la matière. | Équipement irréparable ou obsolète. |
La fiabilité se construit par les preuves
Le terme « occasion » ne suffit pas à qualifier l’état réel d’une machine. Avant l’achat ou la revente, les éléments déterminants sont le diagnostic technique, l’historique de maintenance, l’état des organes de sécurité, les essais, la disponibilité des pièces, les documents d’utilisation et la traçabilité des interventions. Pour un équipement connecté, il faut aussi vérifier les accès, les logiciels, les mises à jour et la cybersécurité. La conformité s’apprécie au regard de l’usage prévu, de la machine concernée et des obligations applicables.
Quels gains attendre du matériel industriel circulaire ?
Le premier bénéfice est financier. Selon les situations, le réemploi peut réduire les coûts d’investissement, libérer de la trésorerie immobilisée dans un parc sous-utilisé et éviter les frais liés au stockage ou au traitement des déchets. Une réduction moyenne de 30 à 50 % des coûts d’investissement est évoquée grâce au réemploi. Le délai constitue un autre levier. Dans un cas de ligne de conditionnement, une solution circulaire a permis une remise en service en 2 mois, contre près de 6 mois estimés pour du matériel neuf, avec 45 % d’économies et 12 tonnes de déchets industriels évitées.
Les gains environnementaux sont liés à l’allongement de la durée de vie, à l’évitement d’une fabrication neuve et à une moindre mobilisation de matières premières. À l’échelle des filières, le recyclage d’une tonne de ferrailles permet d’éviter 57 % des émissions par rapport à la production d’une tonne d’acier primaire. Chaque projet doit toutefois intégrer le transport, la remise en état et l’énergie nécessaire. Un bilan crédible se calcule sur l’ensemble du cycle de vie, et pas seulement à partir du statut « recyclé » ou « réemployé ».
Réduire la dépendance aux approvisionnements
Les matières et composants représentent 40 à 60 % du coût de base des entreprises manufacturières européennes. Réemployer une machine, récupérer des composants standardisés ou incorporer des matières premières secondaires peut donc réduire l’exposition à la volatilité de certains marchés. Cette démarche peut aussi favoriser des circuits plus proches, avec un diagnostic local, une maintenance accessible, des pièces disponibles et une redistribution entre sites ou entreprises d’un même territoire.
Un parc industriel ne se résume pas à une liste d’actifs immobilisés. Il forme un réseau de flux où circulent l’énergie, l’air comprimé, les données, les pièces et les compétences de maintenance. Lorsqu’une machine est arrêtée, il est utile d’identifier si ses moteurs, variateurs, capteurs ou modules de sécurité peuvent être utilisés dans un autre équipement. Cette lecture par composants évite de considérer uniquement la machine entière et peut révéler une valeur de réemploi plus rapide, plus locale et plus facile à tracer.
Organiser le réemploi de bout en bout
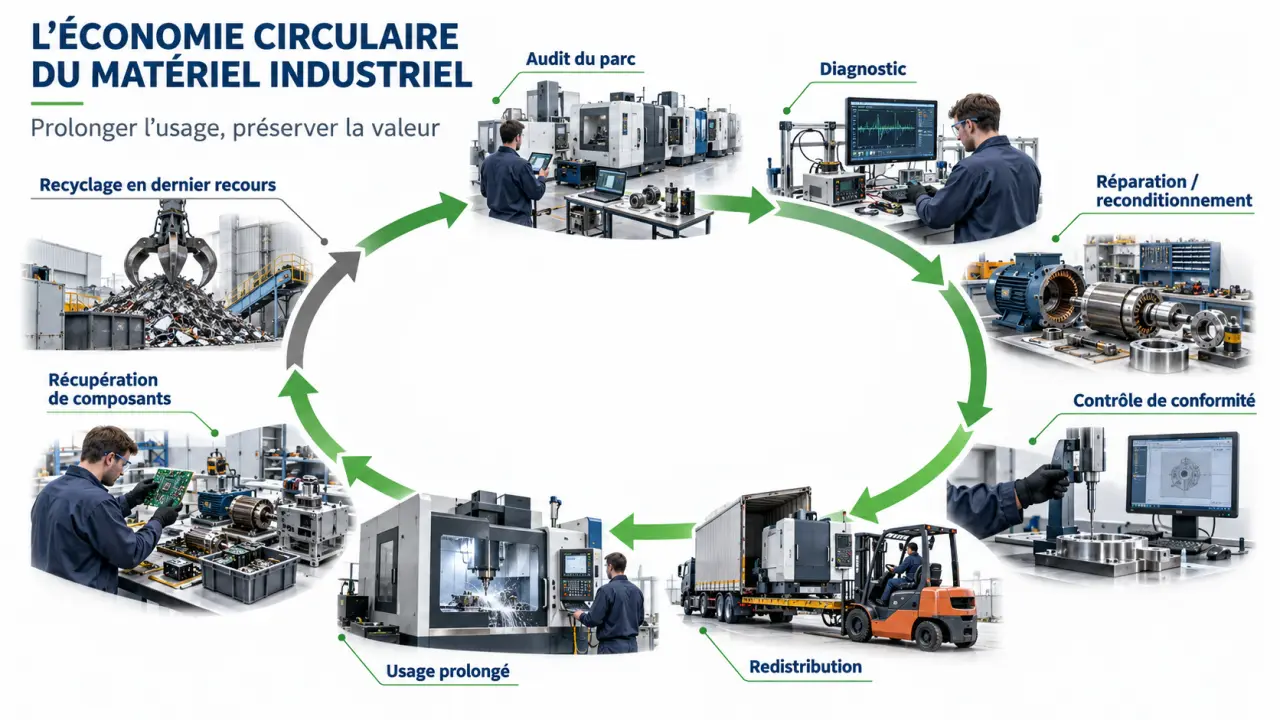
Une opération réussie commence avant le démontage. Lors d’une modernisation de ligne, d’un transfert de site, d’une fin de location ou d’un arrêt d’activité, un audit de parc permet de repérer les équipements sous-utilisés avant leur dégradation au stockage. Le diagnostic croise l’état technique, la durée de vie restante, la réparabilité, la conformité, les pièces disponibles, la demande potentielle et la valeur de revente.
- Inventorier les équipements avec leurs références, leurs photographies, les documents techniques, l’historique de maintenance et l’état de fonctionnement.
- Qualifier chaque actif selon sa destination : réaffectation interne, revente, remise en état, prélèvement de composants ou recyclage.
- Sécuriser le démontage, l’emballage, le stockage et le transport pour préserver la valeur de l’équipement et la sécurité des intervenants.
- Contrôler et remettre en état avec une inspection, les réparations nécessaires, des essais, une vérification des protections et la traçabilité des interventions.
- Redistribuer et suivre l’équipement en précisant les conditions de livraison, la garantie éventuelle, la maintenance et les responsabilités.
Les documents qui rassurent acheteurs et vendeurs
Un dossier de cession structuré accélère la décision. Il peut réunir l’identification de la machine, les manuels disponibles, l’historique des pannes et des opérations de maintenance, les photographies, le rapport de contrôle, la liste des pièces remplacées, les résultats d’essais et les conditions de transport. Pour le vendeur, cette documentation améliore la valorisation. Pour l’acheteur, elle réduit l’incertitude technique et facilite l’intégration dans son plan de maintenance.
Élargir la démarche avec l’écoconception et l’usage partagé
Le réemploi est un levier central, mais l’économie circulaire du matériel industriel commence dès la conception. Une machine modulaire, démontable et conçue avec des pièces standardisées est plus simple à réparer, à mettre à niveau et à désassembler. L’écoconception prend donc en compte le cycle de vie complet : choix des matériaux, accessibilité des composants, réparabilité, consommation de ressources et fin de vie.
L’économie de la fonctionnalité propose une autre approche. Au lieu d’acheter un équipement, l’entreprise achète un usage ou un effet utile, par exemple une capacité de manutention, de production ou de froid. Le fournisseur conserve alors un intérêt direct à maintenir le matériel, à prolonger sa durée de vie et à optimiser son taux d’utilisation. La mutualisation entre entreprises, dans une logique d’écologie industrielle et territoriale, peut aussi donner une seconde vie à des équipements rarement utilisés.
Enfin, le cadre réglementaire encourage la prévention des déchets et la hiérarchie des modes de traitement. La directive 2008/98/CE et la loi AGEC s’inscrivent dans cette orientation. Dans la pratique, l’entreprise doit vérifier au cas par cas les exigences de sécurité, de conformité, de traçabilité et de responsabilité applicables à l’équipement et à son nouvel usage.